激光焊接机焊接铝合金时要注意的事项!!
鑫德激光焊接机可以焊接铝和铝合金材料,具有高能量密度,高焊接速度等优点,为铝和铝合金材料焊接提供了极大的便利。铝
和铝合金产品或是配件要想焊接牢固,焊缝美观,其助力帮手离不开激光焊接机。尽管激光焊接机焊接铝和铝合金的效果好,但
还是避免不了其焊接材料本身的缺点(铝和铝合金反射高、吸引率小等特点),这也就增加了激光焊接时的难度,所以在激光焊
接时还是要注意几方面。
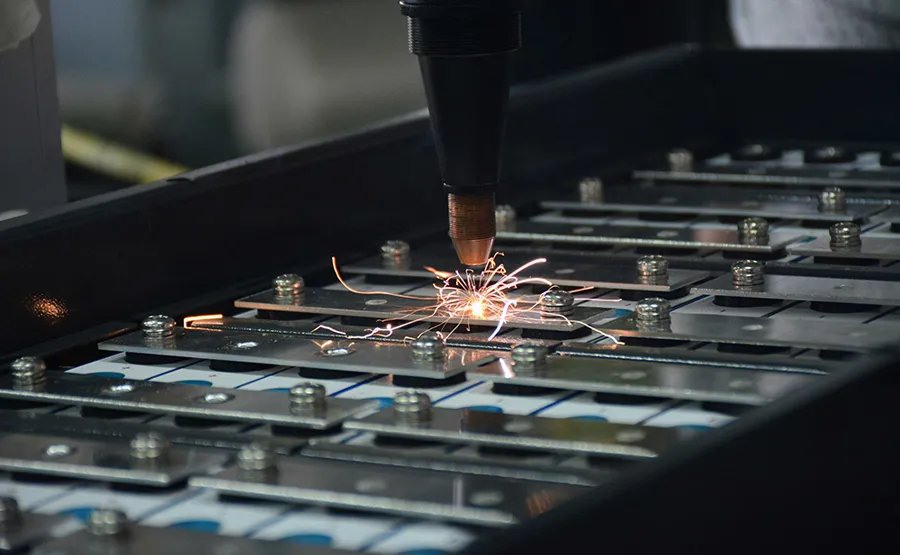
当激光焊接铝合金时,铝合金的表面会出现光反射现象,因为铝合金是一种有色金属,对各种光线都具有强烈的反射性,所以,在
对铝合金材料焊接之前,需要对铝合金表面进行清洁,将其表面油污或是其他污渍清理干净,不仅如此,还需要对其金属表面的氧
化膜进行清洁,为防止其在焊接过程中发生氧化作用而造成爆炸等意外事故。
焊前清理:铝及铝合金焊接时,焊前应严格清除工件焊口及焊丝表面的氧化膜和油污;
1、化学清洗:化学清洗效率高,质量稳定,适用于清理焊丝及尺寸不大、成批生产的工件。可用浸洗法和擦洗法两种。可用丙酮、
汽油、煤油等有机溶剂表面去油,用40℃~70℃的5%~10%NaOH溶液碱洗3min~7min(纯铝时间稍长但不超过20min),流动清水
冲洗,接着用室温至60℃的 30%HNO3溶液酸洗1min~3min,流动清水冲洗,风干或低温干燥。
2、机械清理:在工件尺寸较大、生产周期较长、多层焊或化学清洗后又沾污时,常采用机械清理。先用丙酮、汽油等有机溶剂擦试
表面以除油,随后直接用直径为 0.15mm~0.2mm的铜丝刷或不锈钢丝刷子刷,刷到露出金属光泽为止。一般不宜用砂轮或普通砂
纸打磨,以免砂粒留在金属表面,焊接时进入熔池产生夹渣等缺陷。另外也可用刮刀、锉刀等清理待焊表面。清理后如存放时间过
长(如超过24h)应当重新处理。
3、垫板:铝合金在高温时强度很低,液态铝的流动性能好,在焊接时焊缝金属容易产生下塌现象。为了保证焊透而又不致塌陷,焊
接时常采用垫板来托住熔池及附近金属。垫板可采用石墨板、不锈钢板、碳素钢板、铜板或铜棒等。垫板表面开一个圆弧形槽,以保
证焊缝反面成型。也可以不加垫板单面焊双面成型,但要求焊接操作熟练或采取对电弧施焊能量严格自动反馈控制等先进工艺措施。
4、焊前预热:薄、小铝件一般不用预热,厚度10mm~15mm时可进行焊前预热,根据不同类型的铝合金预热温度可为100℃~200℃,
可用氧一乙炔焰、电炉或喷灯等加热。预热可使焊件减小变形、减少气孔等缺陷。
因此,在激光焊接铝合金的时候,要严格注意并且迅速提高激光的功率密度,防止被反射或者被传导,