方形铝壳电芯PACK线 九大工站分别在解决什么问题 鑫德激光
九大工站分别承担来料搬运与筛选、模组成型、极性防错、焊前处理、连接焊接、电性能验证和涂胶防护。它们是规划方壳模组线的工艺地图,
实际项目需要按产品结构选择。
一条方形铝壳电芯模组PACK线,看上去是设备连成一线,实际要解决的是来料一致性、装配定位、焊接质量和电性能验证等一连串问题。理解
每个工站的作用,才能判断哪些环节适合自动化,哪些必须重点验证。
从来料到模组成型
来料段的机器人上料负责抓取和转运电芯,重点是夹持适配与到位检测。接下来的OCV分选检测开路电压与内阻,按设定规则区分来料,为
后续成组提供依据。分选规则应结合产品要求确定,而不是照搬另一条线的阈值。
成型段先进行电芯预堆叠,再通过挤压拘紧完成模组定位与捆紧。这里要同时关注电芯排列、间距、压力和尺寸一致性;任何一个条件偏离,
都可能影响后面的汇流排安装和焊接位置。
焊前防错与焊后验证
焊前质检包含极性检测与极性寻址,目的是识别正负极排布并定位焊接位置。极柱清洗随后处理表面状态,为焊接创造更稳定的条件。清洗
方式、范围与效果需要通过实际来料和工艺试验确认。
核心焊接工站完成Busbar与极柱连接。焊接结果不只取决于激光器,还与来料、夹具、顶压、定位和焊接路径有关。焊后应安排绝缘耐压和
内阻等电性能检测,按已确定的判定规则隔离异常品。涂胶防护则用于指定部位的粘接、密封或绝缘,具体胶型和轨迹应服从产品结构要求。
九大工站等于完整PACK交付范围吗?不一定。官网这套矩阵以方形铝壳电芯模组工艺为基础;具体PACK总装还可能涉及入箱、线束、BMS、
上盖及成品测试等环节,应按项目图纸另行定义。把“模组段”和“PACK总装段”混为一谈,会造成配置清单和验收范围不一致。
对每站可采用相同的核对方法:输入是什么、输出是什么、异常如何识别、数据如何记录、换型要调整哪些部件。比如OCV分选要确定判定
阈值和追溯字段,焊接站要确认工装与检测方法,电性能测试要确认合格判据。这样才能把设备名称变成可执行的技术要求。
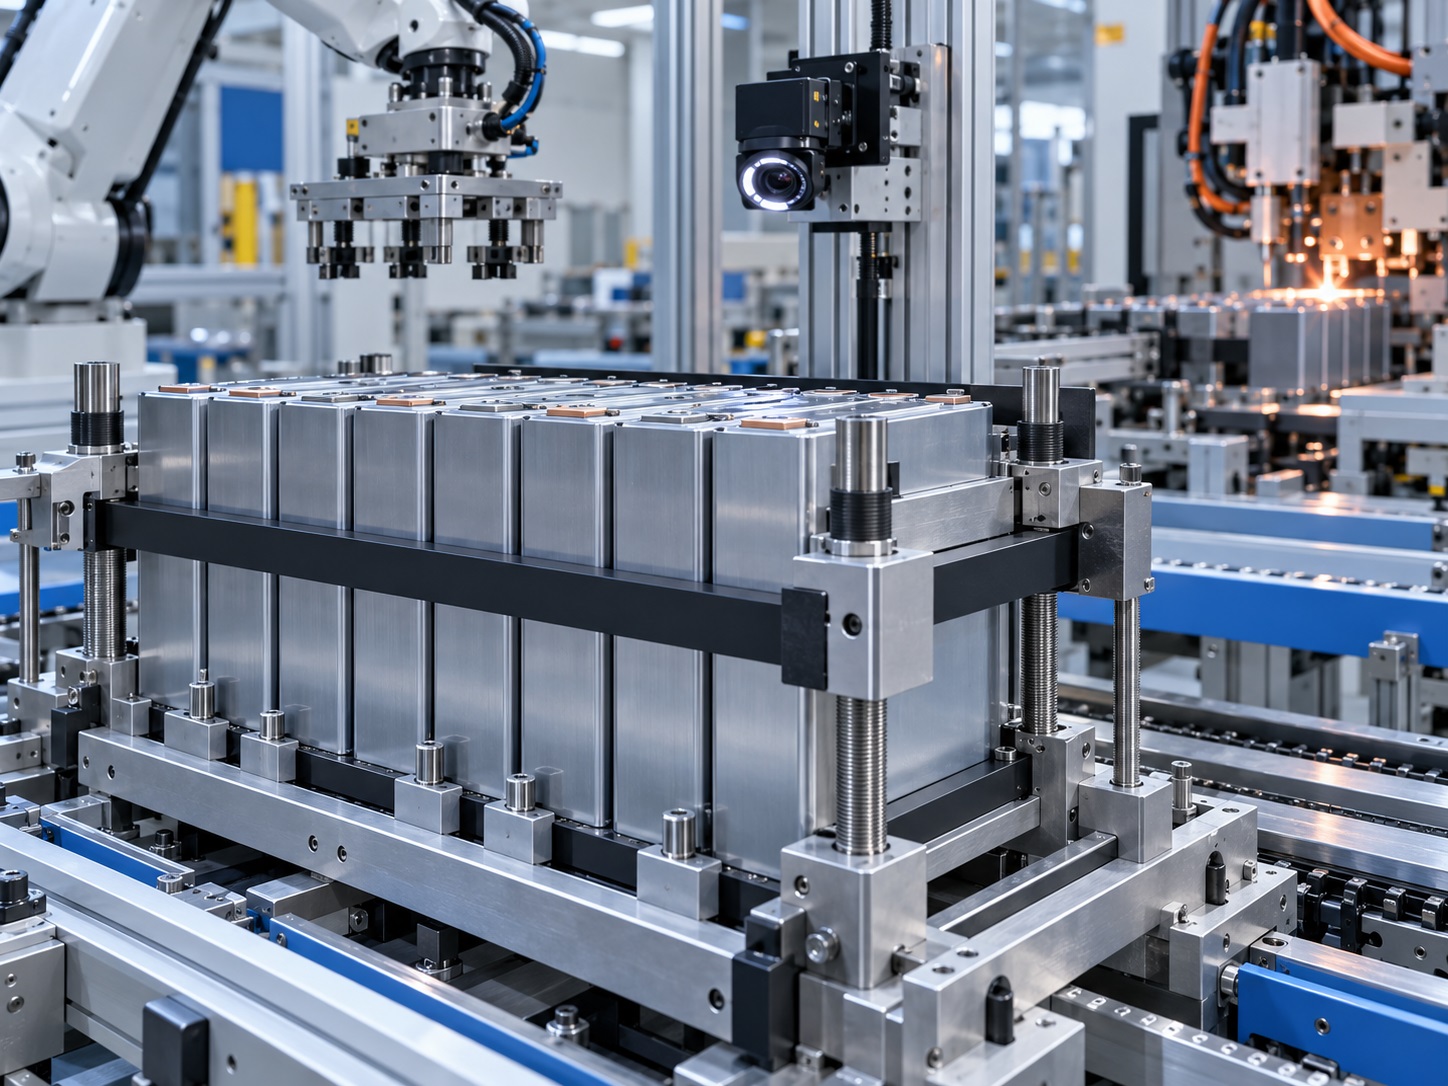
鑫德激光官网将上述流程归纳为九大核心工站,并说明工站可独立运行、按工艺组合。对计划建线的企业而言,这份矩阵适合用来逐站核对:
本项目是否需要、由谁提供、怎样与前后工序衔接、用什么数据验收。把这些问题答清楚,整线方案才算真正开始成形。