半自动还是全自动PACK线 先看这四个判断条件 鑫德激光
半自动适合需要保留工艺调整和换型空间的项目;产品规格、订单与目标节拍较稳定时,可以进一步评估全自动方案。最终选择要用同一产
品条件比较产能、质量控制、投入和扩展成本。
选择PACK生产线时,“自动化程度越高越好”并不是一个足够完整的决策依据。半自动和全自动的区别,不只是投入金额,还涉及产品稳定性、
节拍、现场管理以及后续扩产。先看四个判断条件,往往能少走弯路。
用产品和订单判断自动化程度
先看产品是否定型。如果电芯尺寸、模组结构和工艺路线仍在调整,中试或小批量阶段通常更需要换型和验证空间。采用可独立运行、按需
组合的工站,便于先确认关键工艺,再决定哪些环节自动化。产品结构较稳定、订单持续且规格集中时,整线自动化的价值才更容易体现。
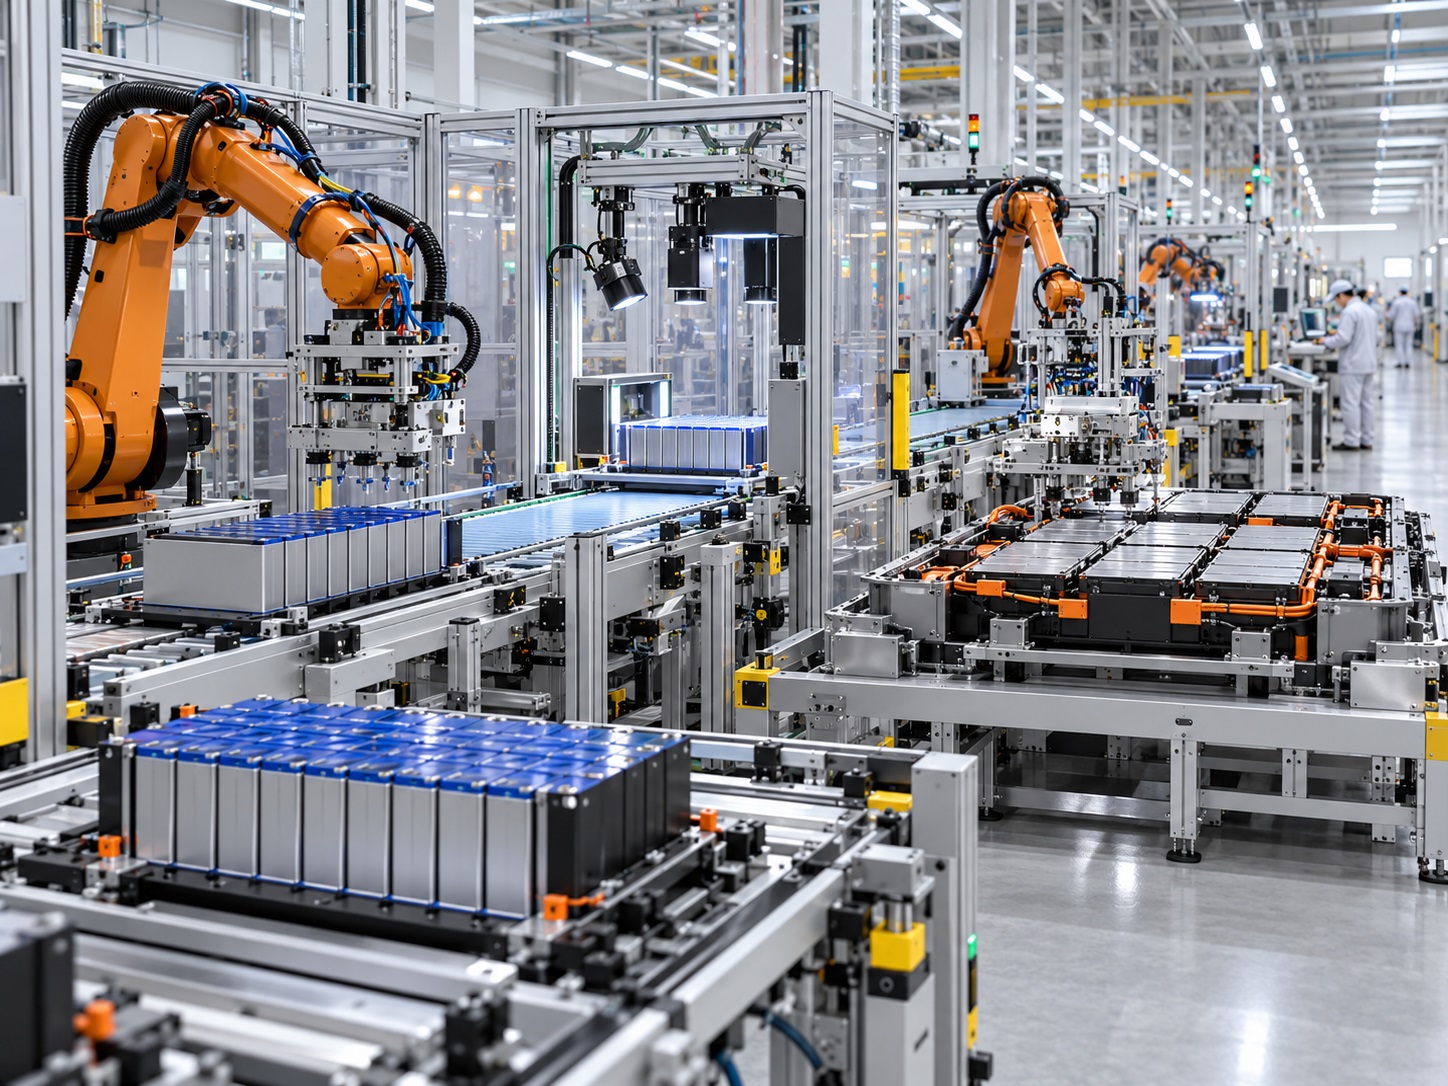
再看产能目标是否清楚。不能只比较设备宣传页上的节拍,还要把有效工作时间、换型频次、来料波动和测试时间放进同一张产能表。对整
线而言,产出通常受最慢工站、上下料衔接和异常处理影响。某个焊接工站速度再快,前后工序跟不上,也不会自动变成整线产能。
比较质量控制与总投入
第三看质量控制方式。半自动线同样可以配置OCV分选、极性检测、激光焊接、绝缘耐压测试等关键工站;全自动线则更适合把搬运、检测
和数据关联纳入连续流程。两种方案都要明确不良品如何识别、隔离与追溯,不能把“自动化”当作良品率的保证。
最后看总投入和扩展计划。比较方案时,应把设备、工装、厂房改造、调试、维护、换型和扩线成本放在一起。若未来产品可能调整,还要
问清楚夹具更换、软件配方、预留工位和接口改造的范围。
一个容易忽略的问题是:自动化范围从哪里算起?有的方案只把搬运与焊接连线,有的方案把分选、极性防错、焊后检测和数据追溯一并集
成。采购时应要求供应商标出人工工位、自动工位、缓存位置和不良品流向。若两份方案的边界不同,即使都写“全自动”,也不能直接比较
价格和人数。
判断方案是否可行,还应看样品验证和验收口径。建议用同一批代表性电芯与模组样品,确认焊接质量、换型步骤、异常品处理及连续运行
表现。设备介绍里的通用节拍只能作初筛,具体产能要以本项目的产品和现场条件测算。
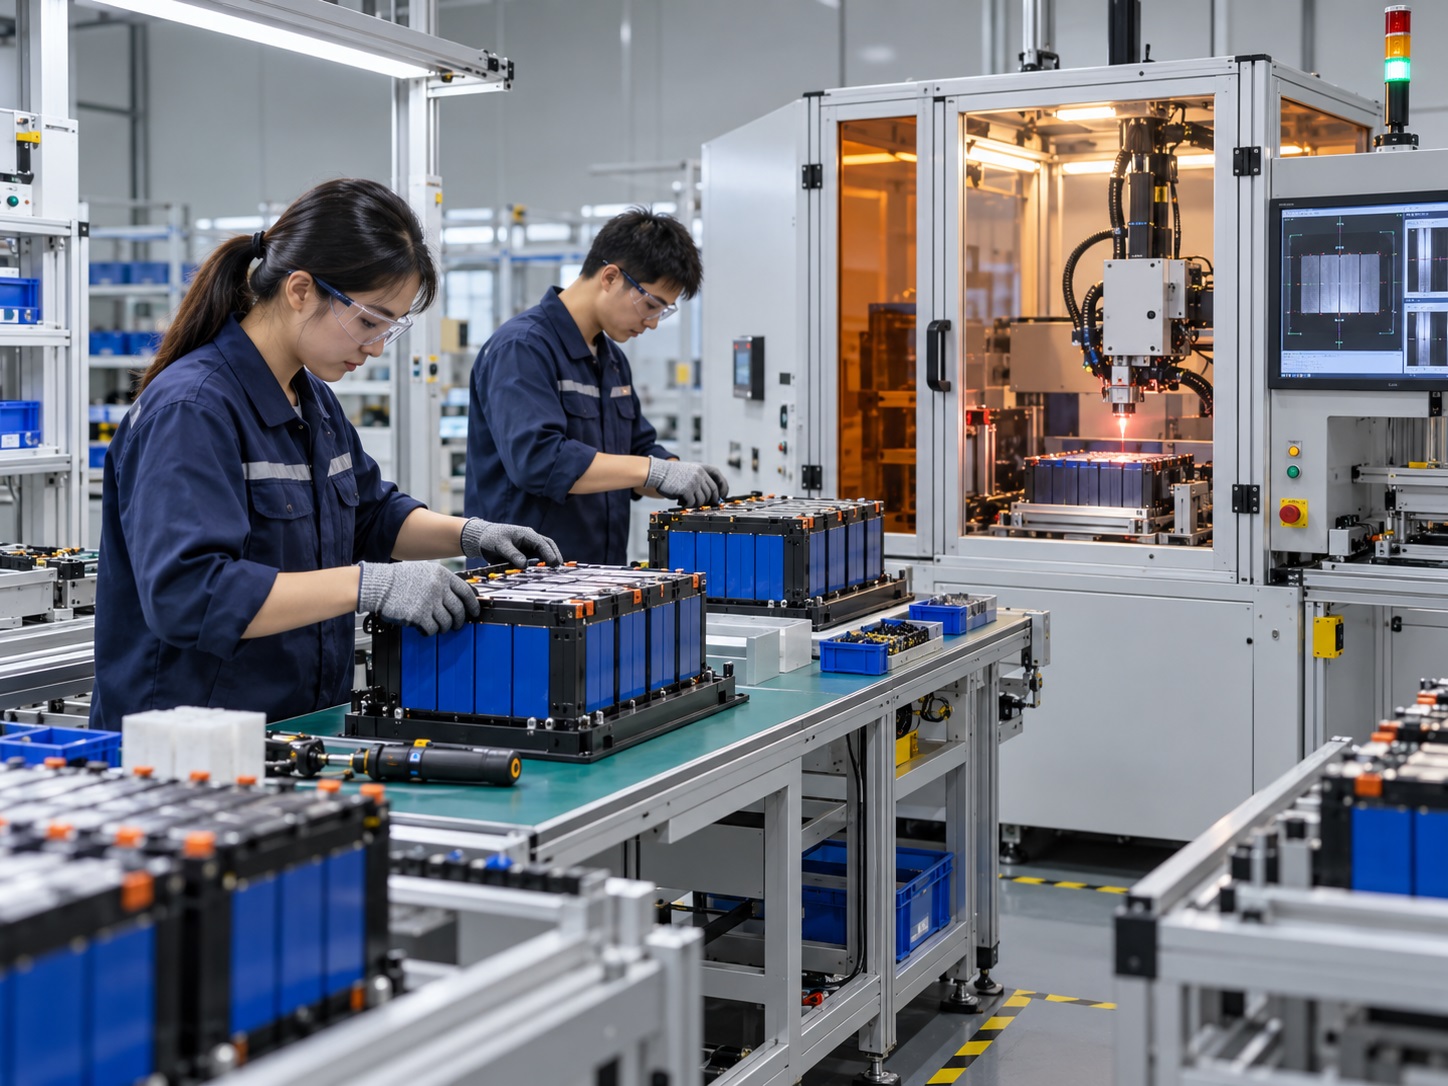
鑫德激光的产品覆盖半自动与全自动锂电池PACK生产线,工站可按工艺组合。选线前,不妨让工程师分别给出两套工艺流程、人员配置、
节拍测算和扩展方案,再用同一组产品与产能条件比较,而不是只看报价总额。