动力电池PACK生产线规划 质量追溯要贯穿哪些工站 鑫德激光
动力电池PACK生产线的质量追溯应从电芯来料开始,贯穿分选、极性检测、装配、焊接、电性能测试及PACK总装。每一条数据都要能对应
实际产品和工艺版本。
建线先定义追溯对象
动力电池项目通常涉及电芯、模组和最终电池包三个层级。立项时要明确每一层的编码规则、数据保存范围和异常处置流程。若只在成品贴
标,前段分选或焊接出现问题时,就很难迅速定位受影响的电芯与模组。追溯并非单独采购一套软件即可完成,读码、设备控制、检测和物
料流向都要配合。
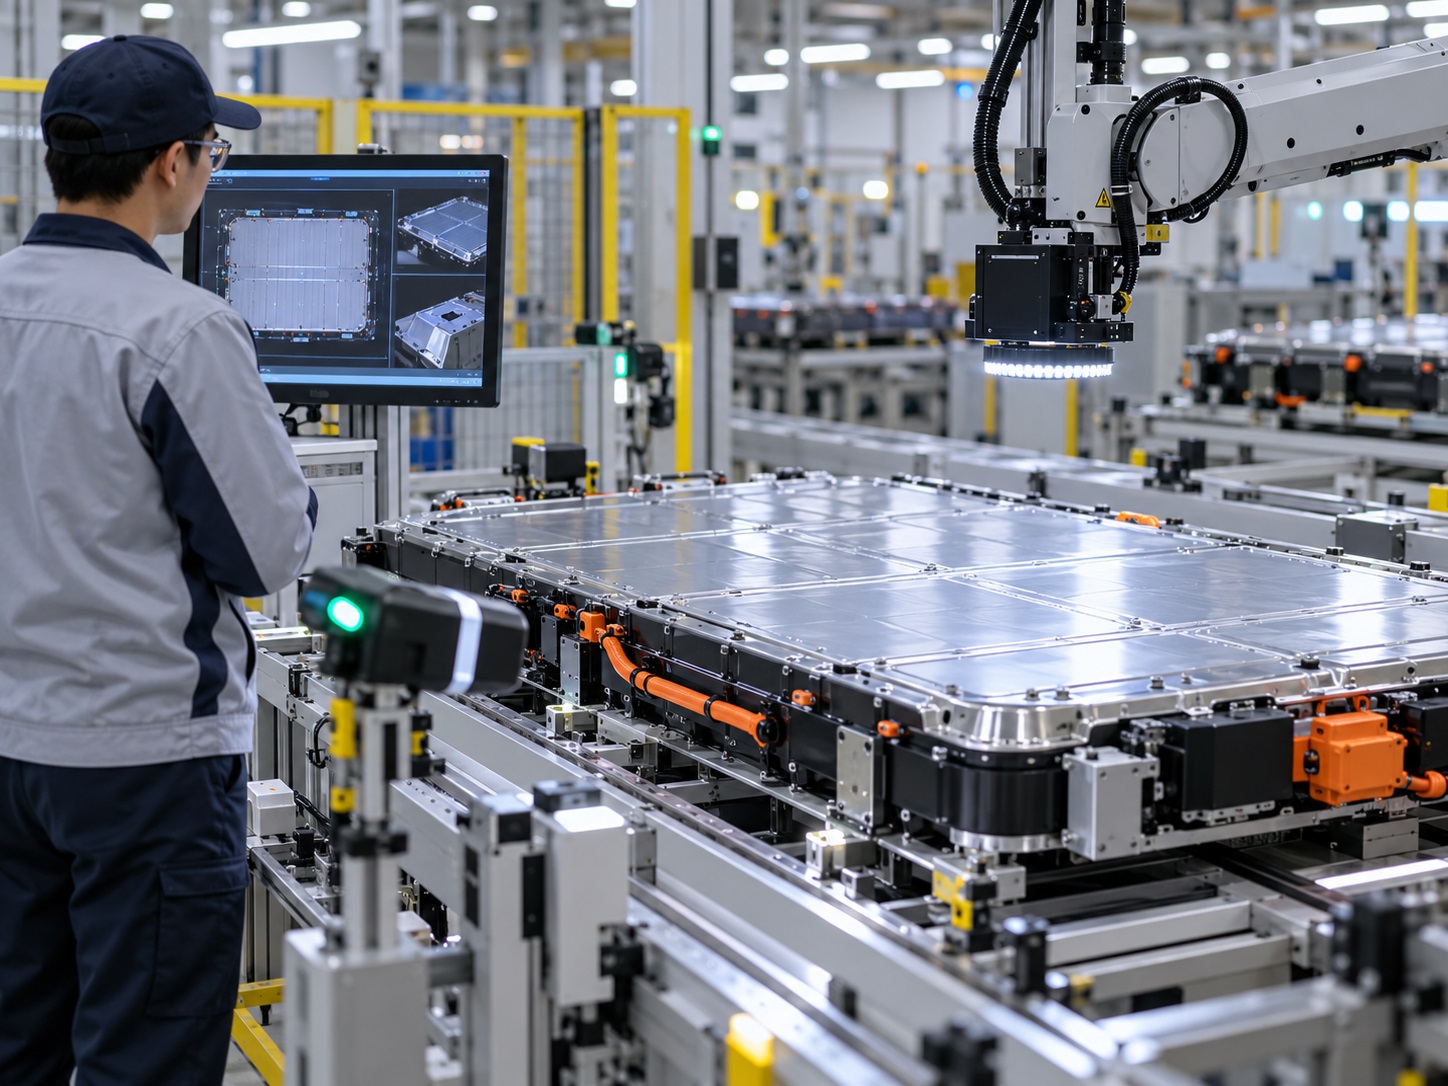
鑫德激光官网介绍,其动力电池模组PACK线可包含机器人上料、分选、挤压、CCD极性检测、激光清洗、Busbar焊接和总压绝缘测试等环节,
也可对接MES。这里的关键不是把所有工站名称写进方案,而是逐站确定哪些数据需要记录、发生NG时如何隔离、返修后如何保留原始与
复测结果。
焊接和检测形成闭环
Busbar焊接工站应能确认产品型号、夹具与工艺配方一致,并记录焊接结果。焊前的极性与定位信息、焊后的电性能检测结果若无法关联,
同一不良原因可能反复出现。对连接质量的验收也不能只看焊缝外观,应依据客户产品要求安排相应的电性能或强度验证。
整线节拍要在质量控制前提下讨论。若某个检测站过慢,可能成为瓶颈;如果为了追求PPM而减少必要的判定或复检,合格产出未必增加。
供应商应说明正常品与异常品的流转路径、持续运行时的统计口径,以及数据中断时设备如何处理。
用实际产品验收整线
建议使用量产代表性电芯和模组进行来料打样、段间联调与连续运行测试,核对产品编号、工艺版本、检测结果和实体流转是否一致。模组
段与PACK总装段的边界、接口及成品验收方法也应写进技术协议。
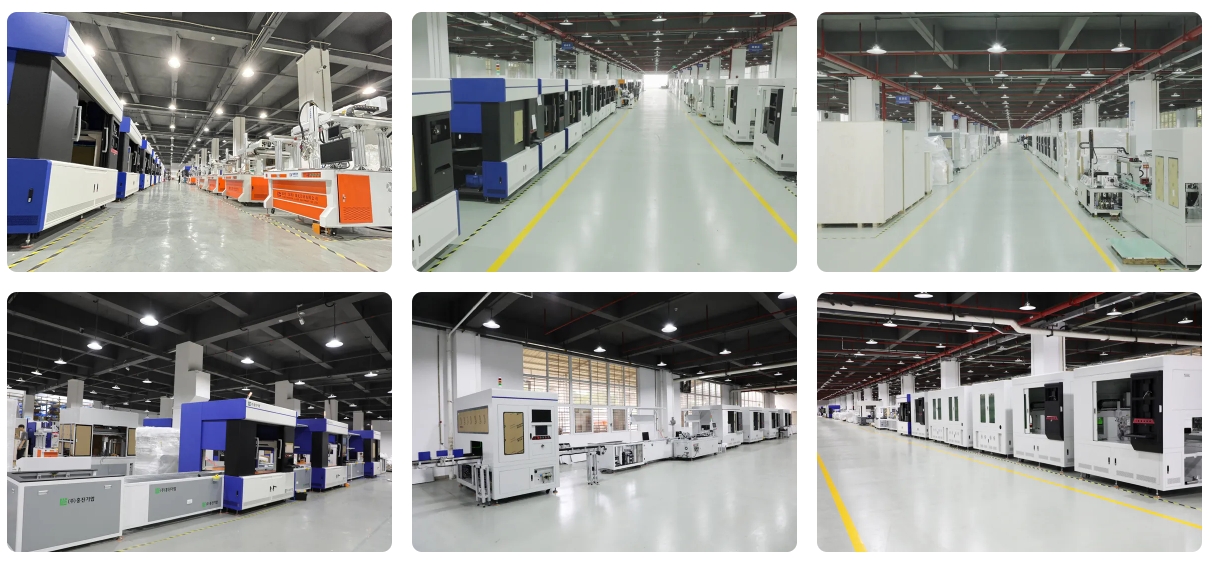
鑫德激光提供动力电池PACK线和激光焊接工站。若计划新建或改造产线,先准备产品图纸、追溯字段、目标班产和现有系统接口清单,再讨
论设备配置,方案会更接近实际投产需求。
常见问题:有MES就等于实现全程追溯吗?不等于。只有在实际工站中可靠采集并关联编码、工艺配方、检测结果和异常记录,MES数据才可
用于定位问题。验收时可以抽取一个正常品和一个异常品,从成品编号回查电芯批次、关键焊接与测试记录,并核对实体流转。若无法完成这
条回查链,系统上线并不能证明追溯闭环已经建立。