设备写着某个节拍 为什么整线实际产出达不到 鑫德激光
宣传节拍往往对应特定产品和单站运行条件;整线合格产出还取决于最慢工站、并行方式、换型、停机和不良品比例。采购时应要求写明节
拍的测算条件与验收口径。
规划PACK产线时,经常会看到以PPM或单件秒数表示的节拍。这个数字有用,但它只是理解产能的起点。设备单站动作、整线节拍和每天
实际合格产出,是三个不同层面的指标;把它们混在一起,容易影响投资判断。
分清单站节拍与整线节拍
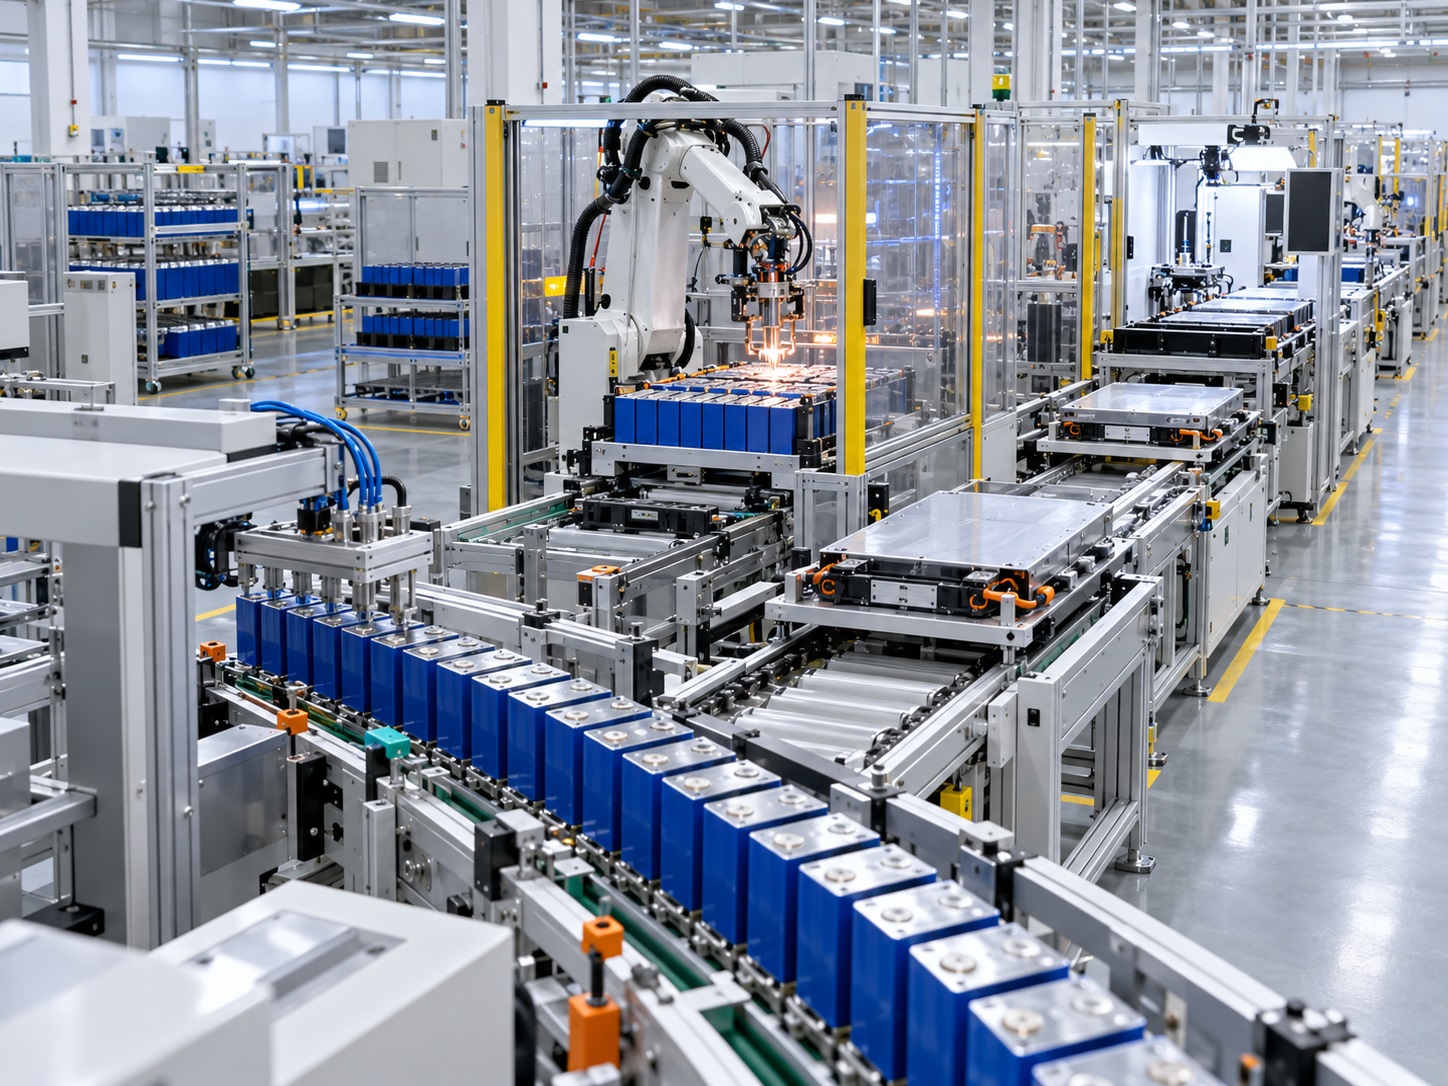
单站节拍通常描述某个工位在规定条件下完成一次动作的时间。整线节拍则取决于所有工站的配合:机器人上料、电芯分选、堆叠、挤压、
检测、清洗、焊接和测试,只要其中一站更慢,前后设备就可能等待或积压。必要的缓存和并行工位可以改善衔接,但需要与产品结构一起
设计。
实际产出还受到换型、来料补给、设备点检、异常处理和质量复检影响。比如目标产品有多种规格,即使每种规格都能运行,频繁切换夹具
和配方也会占用有效生产时间。若不良品在后段才被识别,前序工站的产出也不会全部变成合格品。
用同一口径测算合格产出
评估方案时,建议让供应商写清五项前提:以哪种电芯和模组测算;每个工站的动作时间;哪些动作可以并行;换型与异常如何处理;验收
时用什么产品、什么持续运行时间、按什么口径统计。这样才能判断宣传节拍与本项目的关系。
可用一个简单口径做初步核算:计划运行时间乘以预期运行比例,再除以整线实际节拍,得到理论完成数量;之后还要扣除不合格品和未计
入的辅助时间。这里的运行比例、节拍和合格率必须来自同一产品条件,不能把不同项目的最好数据拼在一起。核算只是预估,最终仍需以
现场连续运行测试为准。
对多规格产品,还应分别列出各规格产量、换型次数和换型时间。若某一型号的焊接轨迹或测试时间明显更长,应以它检查瓶颈;若订单结
构经常变化,则需要重点评估工装更换和配方调用。把这些条件写入技术协议,交付后才能准确判断设备表现。
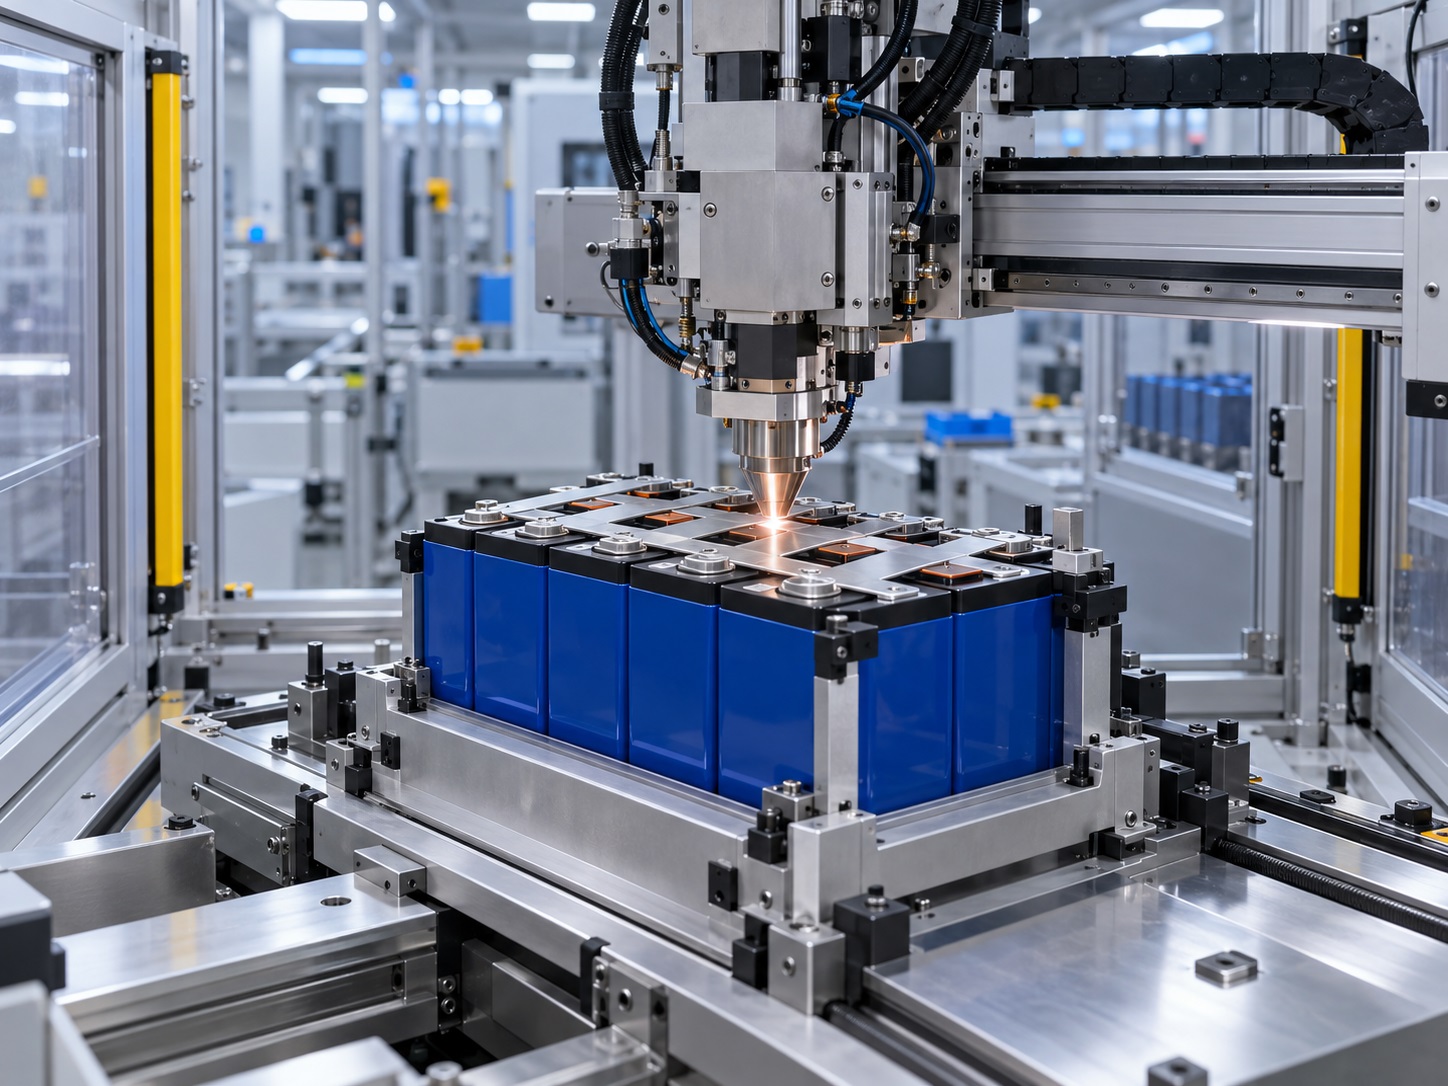
鑫德激光的PACK方案由标准化工站组合,并可按目标产能调整工位与布局。客户提供产品图纸、目标班产和现场条件后,可以围绕瓶颈工
站进行节拍测算,再确定是否需要并行、缓存或预留扩线空间。把测算条件写进方案,比只记住一个PPM数字更重要。