Busbar激光焊接出现虚焊 应按什么顺序排查 鑫德激光
先界定不良范围并保留样件与过程记录,再查来料表面、搭接间隙和装夹定位,最后在受控试验中调整焊接参数。只凭焊缝外观或只改激光
功率,通常不足以确认根因。
Busbar激光焊接出现虚焊时,现场最容易先调功率或速度。但焊接质量由材料、表面、定位、装夹和激光工艺共同决定,只改一个参数可能
暂时改善外观,却没有找到波动来源。更稳妥的做法,是先把异常范围和过程条件查清楚。
先确定不良分布与来料状态
先确认异常是不是集中在某一种电芯、某个位置、某批汇流排或某套夹具。保留不良件、对应的工艺配方、设备报警和测试数据,区分“偶发
一点”与“整排重复”。同时核对焊后检测采用的判定方法,必要时按工艺要求做截面或拉力等验证,避免仅凭表面形貌下结论。
第二步检查焊前条件:极柱和Busbar表面是否存在氧化层、污染或尺寸差异;清洗范围是否覆盖实际焊区;材料贴合间隙是否发生变化。鑫德
激光的核心工站方案在焊前设置极柱清洗,也将其作为减少焊接缺陷的一环。具体清洗参数仍应通过来料打样确定。
再核对定位装夹与焊接参数
第三步核对定位和装夹。极性寻址、视觉定位、夹具重复定位、顶压动作、焦点位置如果有偏差,焊接轨迹就可能偏离预定焊区。尤其在换型
或更换工装后,应重新确认定位基准与配方是否匹配。
最后再回到焊接参数。结合材料厚度、搭接结构和设备记录,检查功率、速度、焦点、路径以及冷却状态,并以试样验证调整效果。参数优化
应有受控记录,不能用一组“经验值”覆盖所有材料与模组结构。
如何证明问题已经解决?先约定与产品要求相符的验证项目和抽样规则,再对调整前后的样件进行比较。外观检查可以发现偏焊、飞溅等可
见异常,但连接强度和电性能还需相应测试支持。若缺陷只在特定批次出现,应把来料批次与焊接日志、检测记录关联起来,避免设备调整
掩盖材料波动。
对量产线来说,还要把排查结论转成过程控制:清洗效果如何确认、夹具何时点检、换型后由谁复核焦点与轨迹、异常品如何隔离。鑫德官
网将极柱清洗、极性寻址、激光焊接和焊后电性能检测设为相邻环节,这种前后衔接正是控制焊接质量时需要一起看的范围。
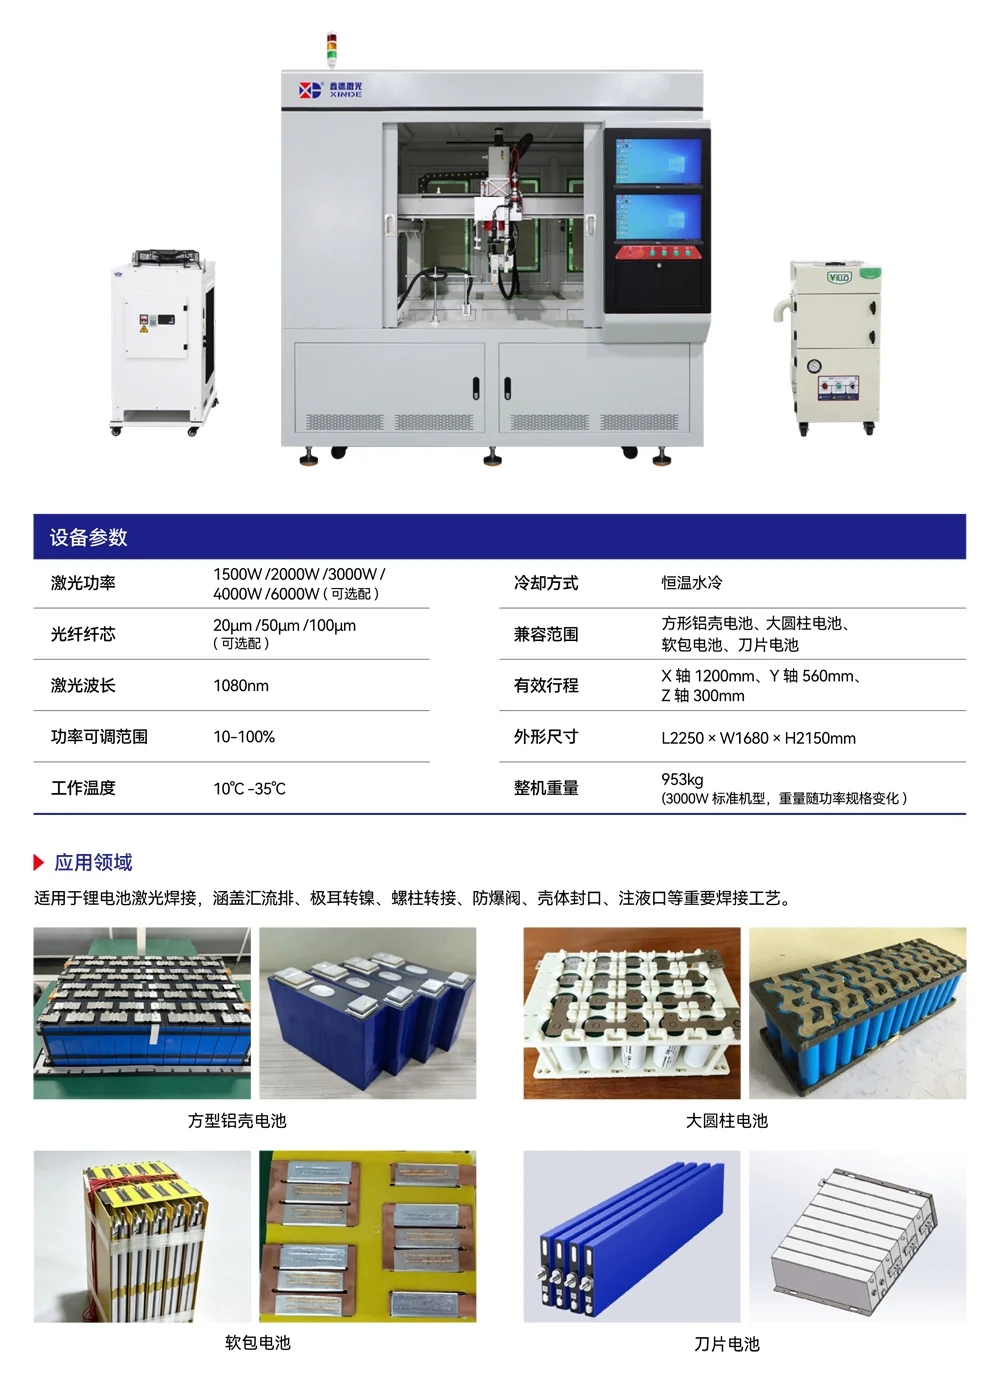
鑫德激光提供锂电池激光焊接工站及按电芯规格定制的工艺方案。若正在排查虚焊,建议准备不良样件、材料与结构图、现用工艺参数、设
备日志和检测结果,工程师才能更快判断问题落在哪个环节。