动力电池PACK线焊接工艺全解析:激光焊接设备为何不可替代
在动力电池PACK线中,焊接是连接电芯与结构件的"最后一公里"。从模组Busbar连接到壳体封口,动力电池PACK线焊接工艺的优劣直接决定电池包的导电性能、气密性与长期可靠性。而在众多焊接方式中,激光焊接已从"可选方案"演变为不可替代的核心工艺。
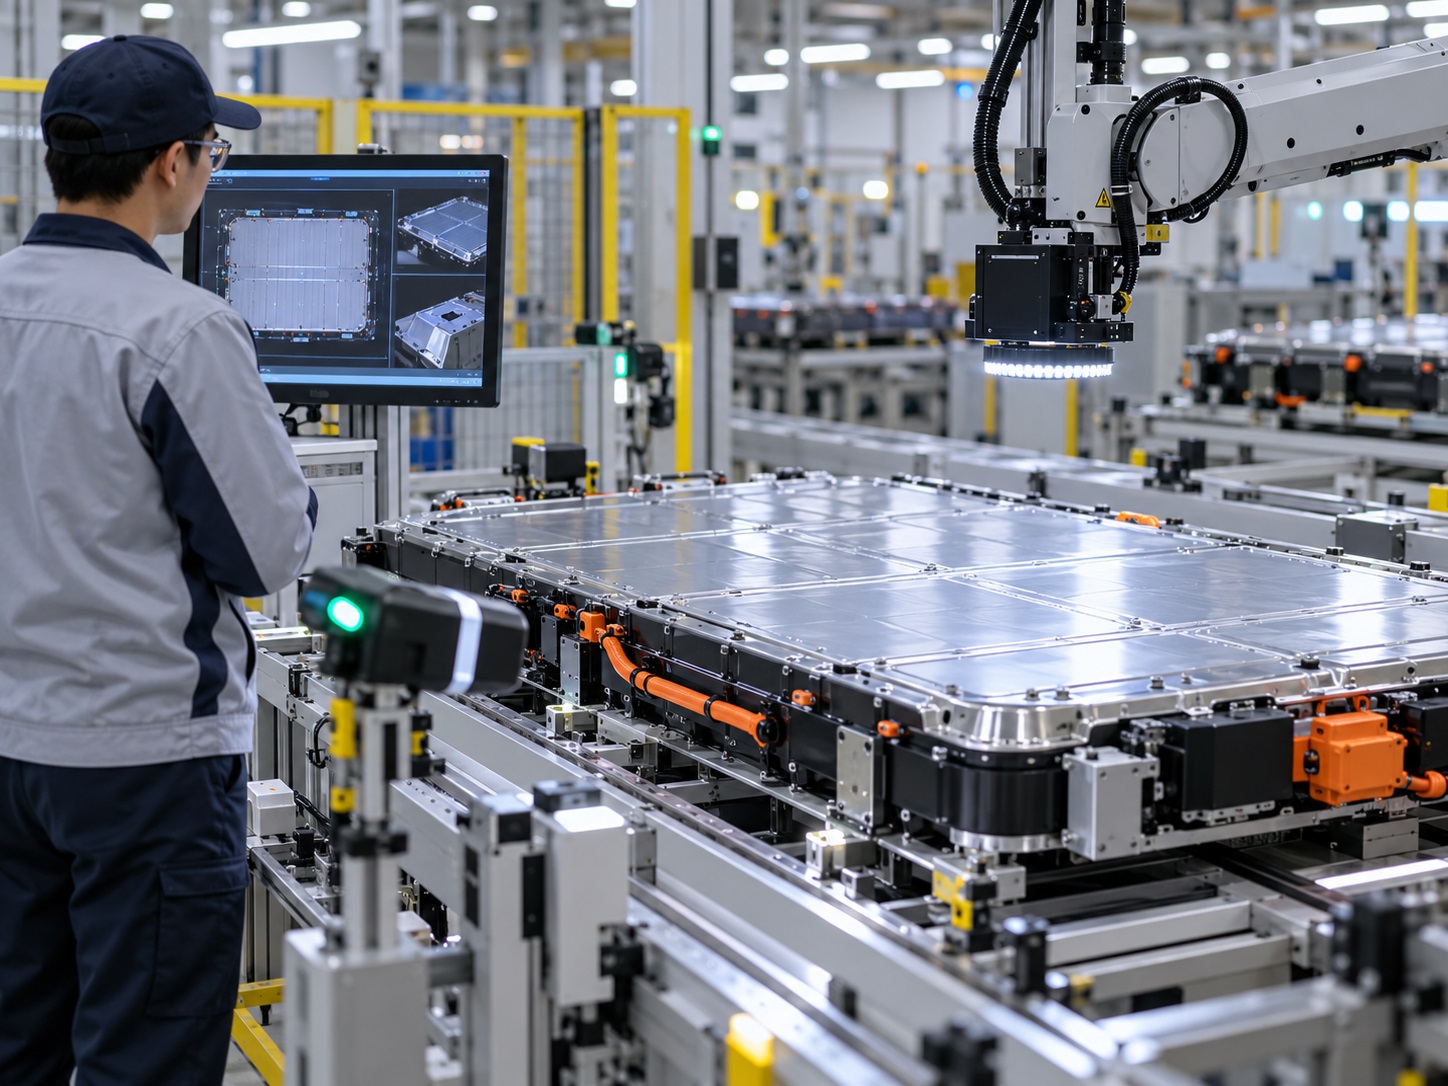
动力电池PACK线焊接工艺面临的第一个难题是材料。动力电池为追求轻量化,壳体铝合金厚度普遍在0.8mm左右,铝材对激光的高初始反射率与高导热性使得焊接稳定性极难控制,气孔与热裂纹是常见缺陷。传统电弧焊或电阻焊难以在如此薄的板材上实现低变形、高精度的连接,而激光焊接凭借能量密度高、热影响区小的特性,恰好匹配了这一工况需求。在Busbar焊接中,激光焊接可精确控制熔深,避免伤及电芯内部结构,同时实现铜铝异种材料的可靠连接。
动力电池PACK线焊接工艺的第二个关键点在于整线协同。PACK线节拍通常以PPM计算,焊接工站一旦波动,整线便面临停机风险。鑫德激光深耕新能源PACK整线解决方案,其龙门激光焊接工站采用光纤连续激光器与高功率振镜焊接头集成,可进行任意平面几何轨迹焊接,在方形铝壳封口、防爆阀、Busbar模组等焊接工序中已有大量实战应用。鑫德激光的设备方案覆盖动力电池PACK线从模组装配到总装焊接的全流程,整线良品率可达99.8%以上。
归根结底,动力电池PACK线焊接工艺的不可替代性在于:它是少数同时满足"薄材精密连接、异种金属兼容、高速自动化"三重需求的工艺路径。选择具备整线视角的设备厂家,才能让焊接这道工序真正成为品质保障而非瓶颈。
关于动力电池PACK线焊接工艺的常见问题
问:动力电池PACK线中激光焊接主要应用于哪些工序?
答:覆盖模组Busbar焊接、方形铝壳壳体封口焊接、防爆阀焊接、极柱转镍焊接、注液口密封焊接等核心工序,其中Busbar焊接与壳体封口是质量管控的重点环节。
问:铝合金壳体激光焊接的主要难点是什么?
答:铝合金对激光反射率高、导热快,焊接过程易产生气孔与热裂纹。需通过波形优化(如双峰波)、焊接头偏转角度调整以及保护气体配合来控制缺陷率。
问:鑫德激光在动力电池PACK线焊接领域有哪些经验?
答:鑫德激光专注锂电池PACK整线方案,设备已应用于多家行业头部企业,覆盖动力与储能双赛道,焊接工艺涵盖方壳封口、Busbar模组、极耳转镍等主要工序,可根据客户产能与电芯形态提供定制化集成。