从电芯到PACK:锂电池激光焊接机如何成为整线品质的"关键闸门"
在锂电池PACK整线中,焊接工序贯穿电芯极耳、Busbar连接、模组入箱等多个环节。每一道焊缝的质量,都直接决定电池
包的导电性能与长期可靠性。正因如此,锂电池激光焊接机并非整线中的普通一环,而是把控最终品质的核心闸门。
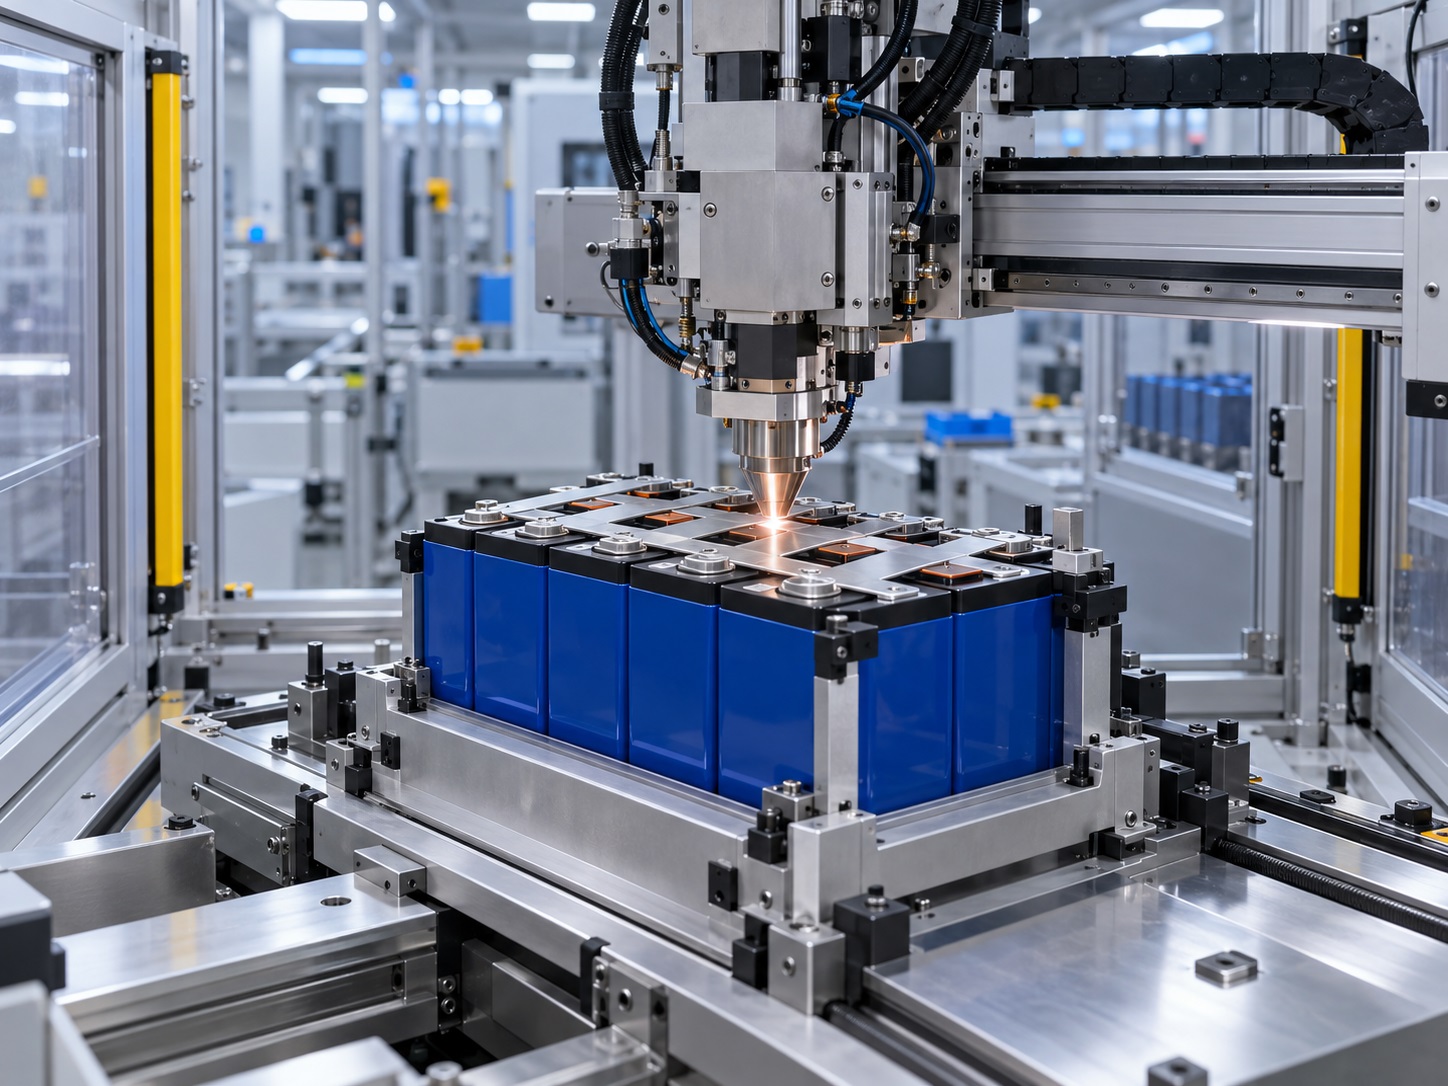
从工艺本质来看,电芯与Busbar的连接涉及薄材焊接,熔深控制极为敏感:熔深不足导致接触电阻偏大,熔深过度则可能损
伤电芯内部结构。行业实践中,铝壳电池顶盖焊接的优率通常维持在97.5%至98.5%之间,爆点、虚焊等缺陷仍是主要挑战。
这意味着锂电池激光焊接机必须具备极高的能量控制精度与工艺稳定性,才能在毫厘之间守住品质底线。
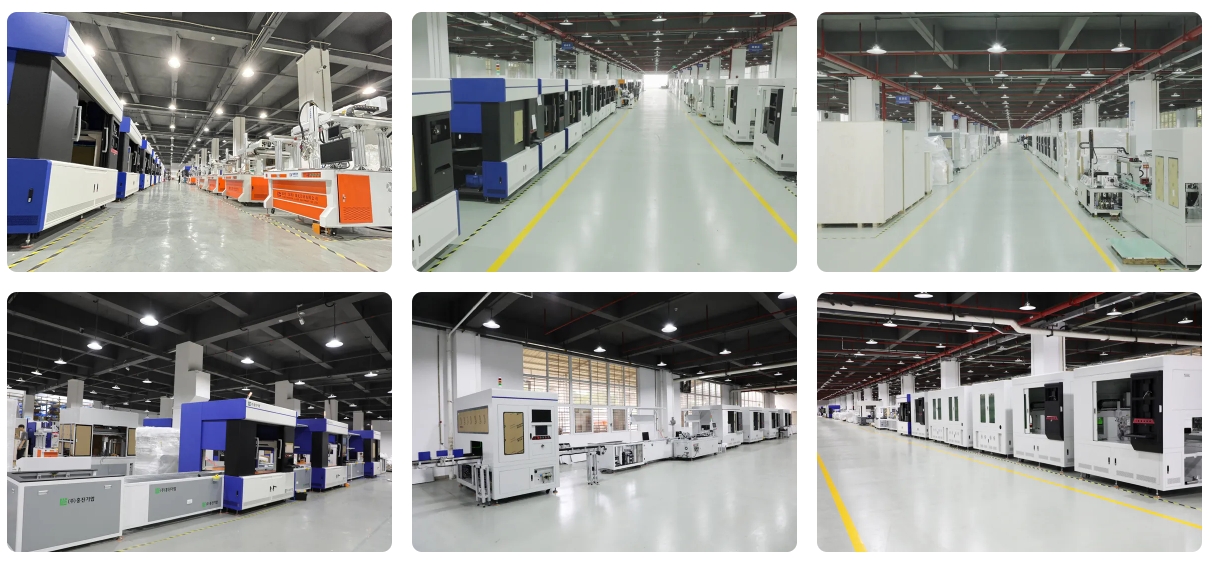
在整线集成层面,设备的性能直接决定产线节拍与良率的平衡点。鑫德激光作为深耕新能源PACK整线解决方案的厂家,其
锂电池激光焊接机已在方形铝壳封口焊接、防爆阀焊接、Busbar模组焊接等工艺中大量实战应用,涵盖动力电池组与储能
电池PACK组装线的整体方案装备。鑫德激光的龙门振镜焊接工站采用光纤连续激光器与高功率振镜焊接头集成,可进行任
意平面几何轨迹焊接,在锂电池焊接工艺中表现优良性能。
归根结底,从电芯到PACK,焊接是少数几个"看不见却决定一切"的工序。一台可靠的锂电池激光焊接机,其价值不仅体现
在单机参数上,更体现在与上下游工序的协同稳定性中。选择具备整线视角的设备厂家,才能让这道品质闸门真正守得住。
关于锂电池激光焊接机的常见问题
问:锂电池激光焊接机主要用于哪些焊接工序?
答:覆盖方形铝壳壳体封口焊接、防爆阀焊接、汇流片焊接、注液口焊接、极柱转镍焊接、极耳转镍焊接以及Busbar模组
焊接等核心工序。
问:如何判断焊接质量是否稳定?
答:需关注激光器输出能量稳定性(功率波动建议≤3%)、光学系统清洁度以及焦点位置精度。量产中还应建立预测性维
护机制,定期检测镜片透光率。
问:鑫德激光的焊接设备能适配储能和动力两种PACK线吗?
答:可以。鑫德激光的锂电池激光焊接机及PACK整线方案已同时应用于动力电池PACK线与储能电池PACK线,可根据客户
产能规划与电芯形态提供定制化集成。