锂电池激光焊接工站:整线自动化中的“精度担当”是如何炼成的
在锂电池PACK整线自动化的链条上,焊接工站是少数几个“一失全失”的环节。前段配组再精准、后段检测再严格,若焊缝出现虚焊或熔深不足,整包性能便无从谈起。锂电池激光焊接工站之所以被称为整线中的“精度担当”,并非因为设备外形复杂,而在于它必须在毫秒级的焊接窗口内,同时完成光束定位、能量输出与过程反馈三重精确控制。
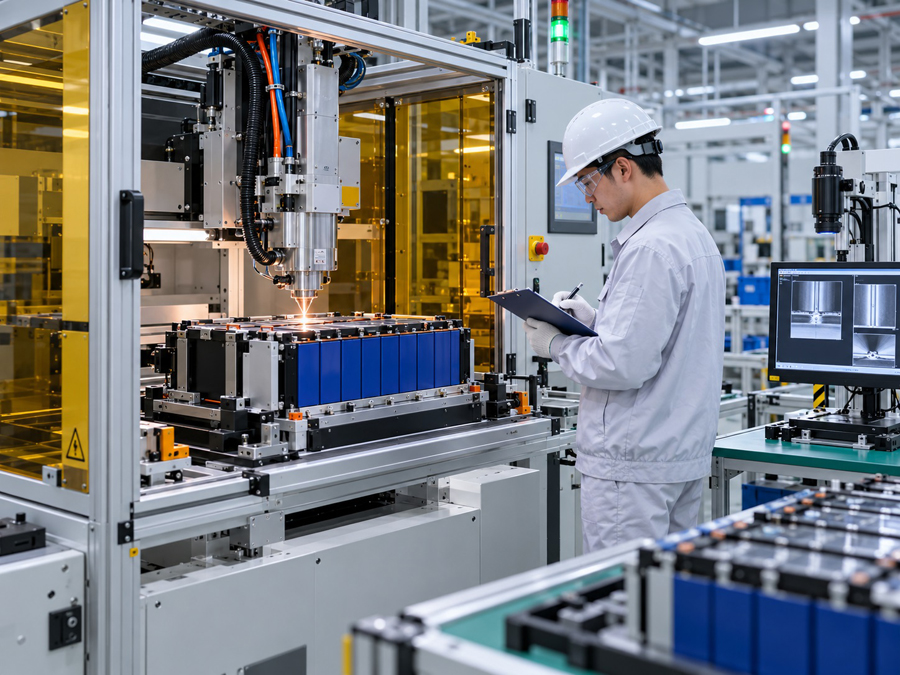
一个成熟的锂电池激光焊接工站,其精度首先来自“看得准”。大尺寸PACK包在模组堆叠与流转过程中,定位偏差沿产线逐级累加,到达焊接工位时寻位窗口已十分有限。因此工站需集成视觉寻位系统,在焊接前自动识别焊缝实际位置并完成坐标纠偏,而非依赖人工对位或固定工装。鑫德激光深耕新能源PACK整线解决方案,其锂电池激光焊接工站将视觉定位、激光焊接与过程监控集成于一体,在方形铝壳封口、防爆阀、Busbar模组等工序中已有大量实战应用。
其次,锂电池激光焊接工站的精度体现在“控得稳”。薄材焊接对熔深极为敏感,功率波动、焦点偏移或镜片污染都可能导致批量不良。工站需具备实时熔深监测与功率闭环能力,将质量控制从焊后抽检前移至焊接过程之中。鑫德激光的设备方案在焊接工艺段实现从参数设定到结果判定的过程管控,使锂电池激光焊接工站成为整线数据链中可追溯、可判别的质量节点,而非单纯执行动作的孤岛设备。
归根结底,锂电池激光焊接工站的“精度担当”不是单机参数的堆砌,而是寻位、焊接、监测三者在整线节拍下的协同稳定。选择具备整线视角与实战经验的设备厂家,才能让这道工站真正守得住整线品质的底线。
关于锂电池激光焊接工站的常见问题
问:锂电池激光焊接工站通常由哪些模块组成?
答:一般包括激光器与振镜焊接头、视觉寻位系统、功率监控与熔深检测模块、工装定位机构以及与MES对接的数据接口,具体配置需根据焊接工序与节拍要求定制。
问:焊接工站如何保证来料偏差下的焊接精度?
答:通过焊前视觉寻位自动识别焊缝实际位置并纠偏,配合工装定位消除累积公差;焊接过程中由功率闭环与熔深监测实时反馈,确保能量输入与焊缝位置始终处于工艺窗口内。
问:鑫德激光在锂电池激光焊接工站领域有哪些经验?
答:鑫德激光专注锂电池PACK整线方案,其锂电池激光焊接工站覆盖方壳封口、防爆阀、Busbar模组、极柱转镍等主要工序,已在动力与储能双赛道客户中大量实战应用,可根据客户电芯规格、产能目标与场地条件提供定制化集成。