方壳电池PACK生产线的工艺流程与选型重点 鑫德激光
方壳电池PACK生产线应围绕电芯一致性、模组尺寸、极性防错、Busbar连接和电性能验证设计。九大工站可作工艺参考,但具体配置要按电
芯与电池包结构确定。
方壳模组先管住定位
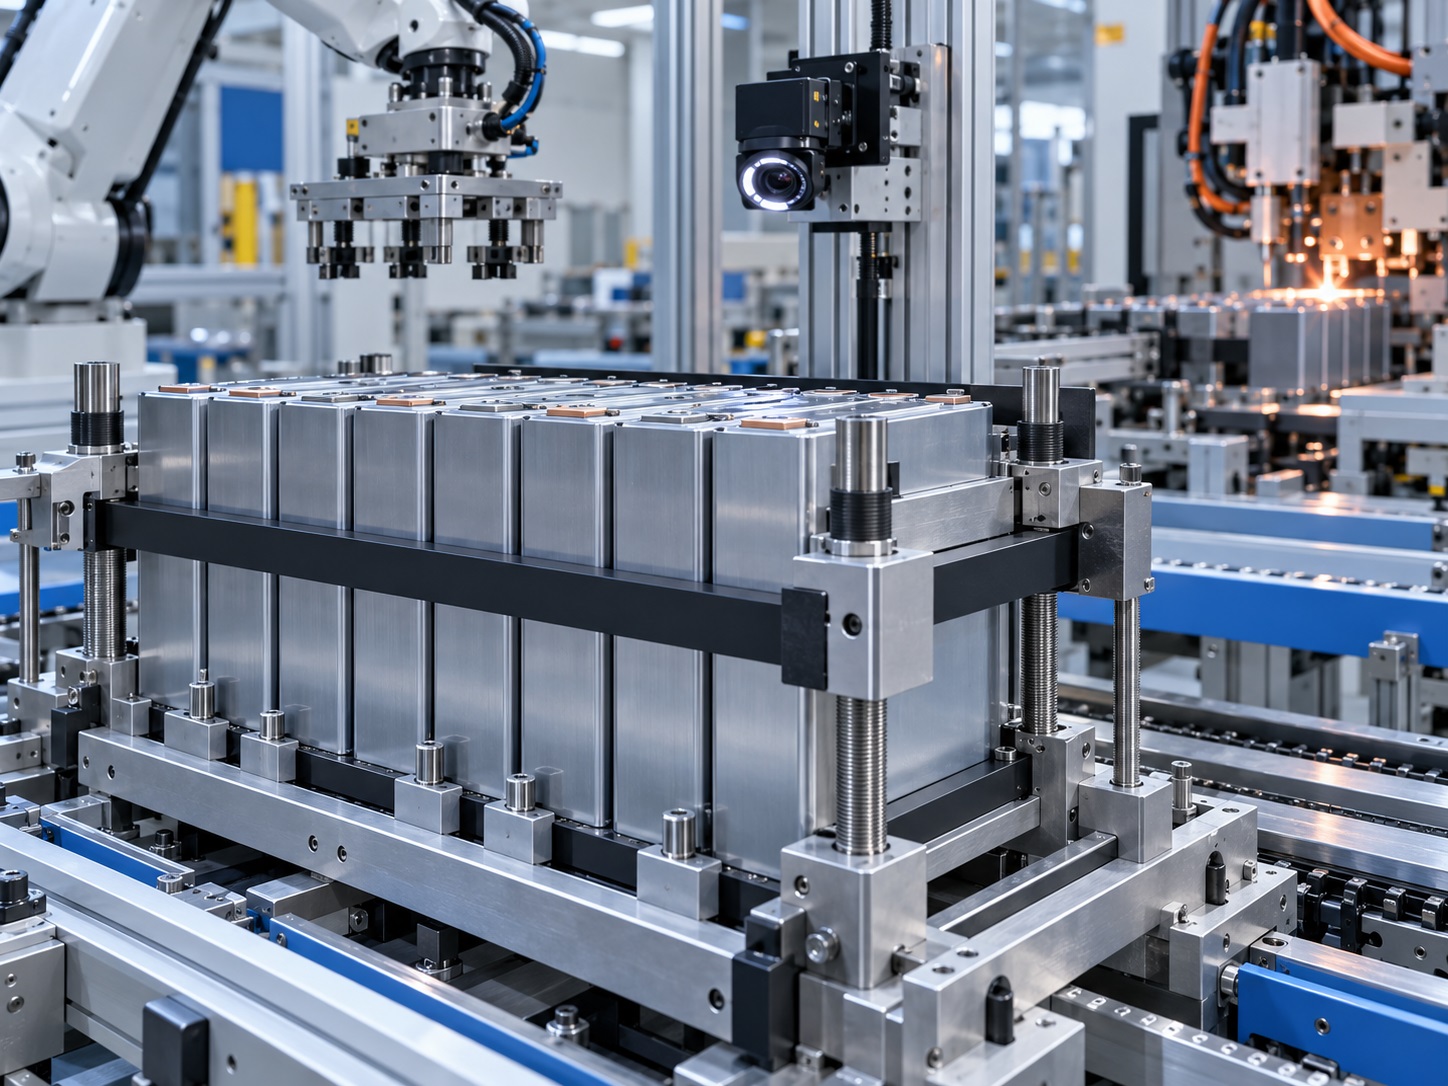
方形铝壳电芯的尺寸、极柱位置和模组排列,会影响夹爪、预堆叠、挤压工装及汇流排安装。来料阶段可通过OCV与内阻检测进行一致性筛选,
再按产品要求排列与挤压拘紧。堆叠和挤压的目标不是单纯“更紧”,而是让模组尺寸、极柱位置和后续焊接基准满足图纸要求,具体压力与保
压时间应由工艺验证确定。
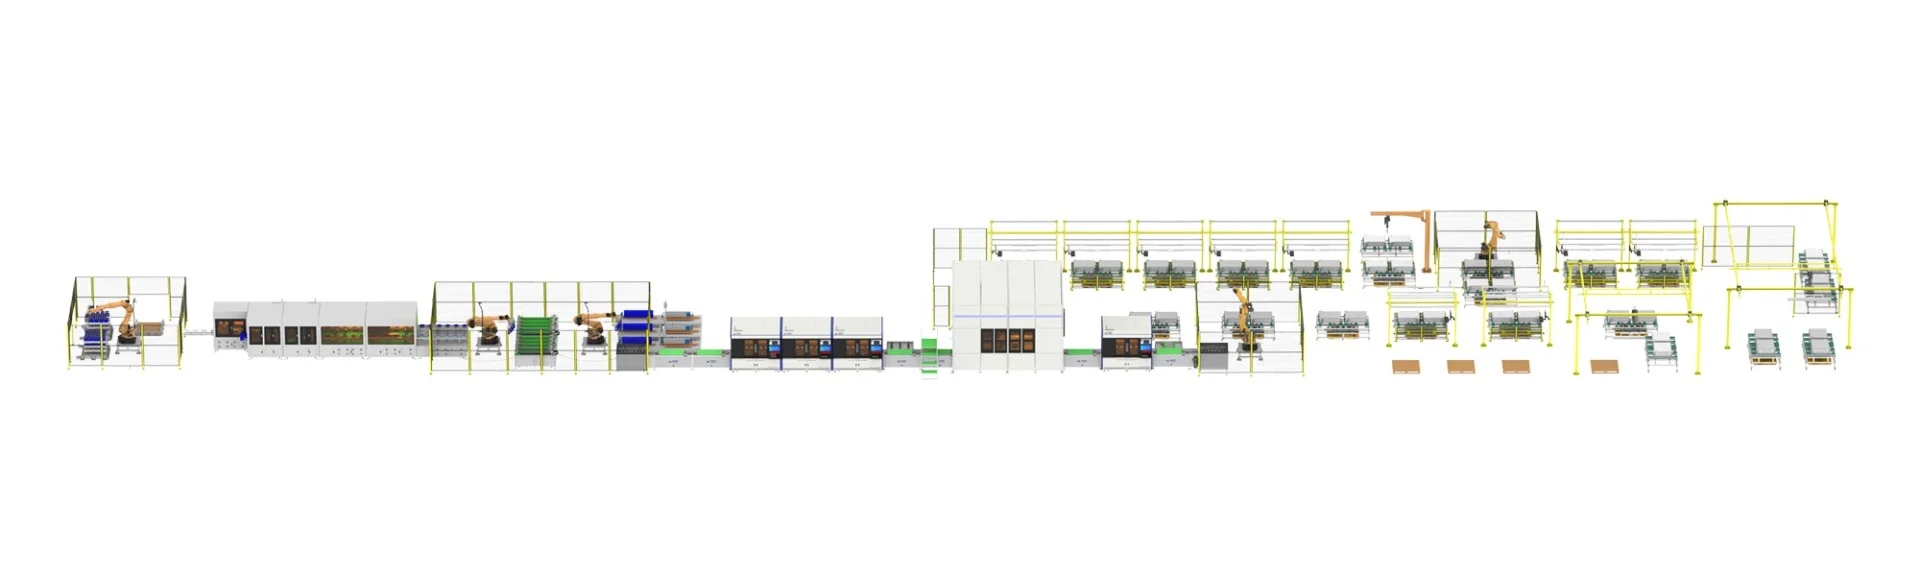
鑫德激光官网的方壳模组工站矩阵,按机器人上料、OCV分选、预堆叠、挤压、极性检测、极柱清洗、激光焊接、电性能测试和涂胶排列。这
个顺序便于客户逐站核对输入与输出,也体现了焊前防错和焊后验证需要连续考虑。
焊接前后都要有判断点
极性检测与寻址用于确认电芯正负极及焊接位置。极柱表面状态、汇流排贴合和夹具顶压会影响Busbar焊接结果,因此清洗、定位和焊接参数
应按同一产品验证。焊后再用约定的绝缘耐压、内阻等项目判断模组状态。若只检查外观,难以覆盖全部电性能问题;若只在最终成品测试,
追溯缺陷来源又会更困难。
客户还应明确哪些工序属于模组段,哪些属于PACK总装。入箱、部件装配、线束与BMS连接、箱体密封和成品测试,可能需要另设工位。设
备供应商的报价与验收范围应与流程图一致,避免把模组线误认为完整的电池包总装线。
选型资料怎么准备
建议提供电芯与模组图纸、汇流排材料、目标产能、计划型号、场地布局和质量判定方法。若已有试制样品,应一并提供不良样件与检测记录。
鑫德激光可按产品规格和现场条件定制工站与方壳PACK产线;真实来料打样和连续运行验收,比直接套用通用节拍更有参考价值。
常见问题:九大工站能否自由删减?可以按产品需求讨论,但每次删减都要明确功能由谁承担。例如不用自动OCV分选,来料一致性仍需有检验
与判定方式;不用线上极性检测,也应有可靠的防错机制。不能只因降低设备投入就删除质量控制责任。方案评审时,可给每个工站标注“保留、
由客户现有设备承担、改为人工并配置检验”三种处理方式。
对保留的工站,还应明确设备输入、输出和段间交接方式。这样在未来增减产能时,才能判断是增加并行工位,还是需要改动前后工序。