锂电池激光焊接机怎么选 先确认焊接对象和验证方法
选锂电池激光焊接机,先确定焊接材料、连接结构、产品尺寸和目标节拍,再比较定位、装夹、检测及产线接口。功率只是配置的一部分,不能单独决定设备是否适用。
从焊接对象确定设备边界
同样是电池焊接,Busbar与极柱连接、极耳焊接、壳体封口等工艺面对的材料和结构不同。采购时应提供电芯及连接件图纸、材料与厚度、搭接形式、焊点位置和允许的装配公差。若有多个型号,还要列出换型频次。设备方案只有对应真实样品,才能讨论焊接头、运动结构和工装形式。
鑫德激光的锂电池激光焊接机可作为单机使用,也可接入自动化产线,适配方壳、大圆柱、软包等电池工艺。这说明选型可以从单站开始,但并不意味着一套夹具或参数可通用于所有产品。应以实际来料完成打样,再确定设备配置。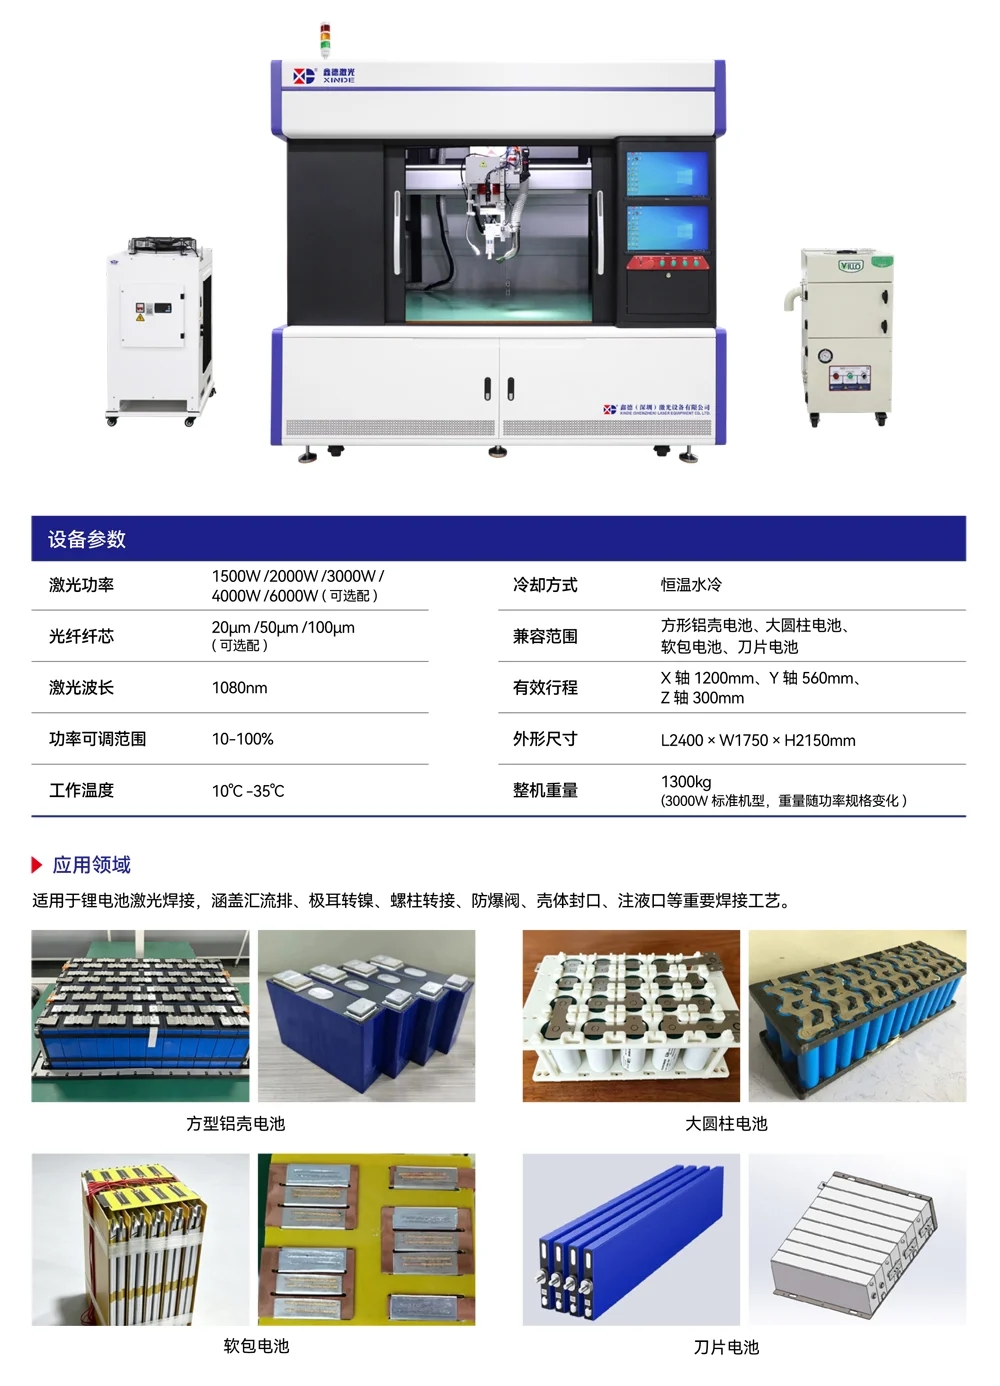
把定位和质量控制一起比较
焊接结果不仅取决于激光输出。极柱表面状态、Busbar贴合间隙、夹具顶压、视觉定位、焦点位置和焊接路径都会影响一致性。对带视觉或自动测焦的方案,应问清功能是否包含在本次报价中、识别失败如何报警、换型后怎样重新标定。对接整线时,还要确认上游极性检测和下游电性能测试如何传递产品编号与结果。
质量验收建议区分设备动作指标和焊接结果。前者包括定位、重复运行、报警与安全联锁;后者需要依据产品要求约定外观、连接强度、电性能等检测项目。试样数量、判定方法和连续运行条件应在技术协议中写明。只看一件展示样品,难以判断批量生产的稳定性。
采购时问清三件事
第一,打样使用的是不是量产代表性材料;第二,计划更换产品时哪些夹具和程序需要修改;第三,工艺记录、备件与服务由谁负责。鑫德激光提供激光焊接工作站及非标定制方案。准备询价时,带上样品、图纸、目标产能和现有不良样件,工程师才能给出有边界的配置建议。
常见问题:功率越大,焊接机就越好吗?不是。所需功率要与材料、厚度、焊接方式及目标节拍一起确定;功率配置过高也不能弥补间隙、定位或清洗问题。比较方案时,应要求供应商用相同样品说明其工艺窗口、检测方法与适用范围,并保存试样记录。若后续更换材料或结构,应重新验证,而不是沿用原参数。
同一型号设备用于不同材料时,验收样品和工艺配方也应分别记录,避免以一种产品的合格结果覆盖另一种产品。